Nel panorama contemporaneo dell’ingegneria di alta precisione e della mobilità sia endotermica che elettrica (E-Mobility), la pulizia tecnica di un componente non è più classificabile come un attributo qualitativo statico, ma come una condizione dinamica soggetta ad un rapido decadimento.
Questo significa che il grado di pulizia o decontaminazione raggiunto da un componente non è una caratteristica che rimane fissa nel tempo (come il suo colore o la sua forma), ma è uno stato precario che può compromettersi molto rapidamente, se non viene protetto costantemente.
Stante la premessa svolta, il presente documento si pone l’obiettivo di analizzare le inefficienze sistemiche intrinseche alle filiere industriali frammentate e dimostra come una configurazione di processo continua e integrata sia il metodo scientificamente valido per garantire la conformità agli standard VDA19 e ISO 16232, dalla decontaminazione iniziale fino all’assemblaggio finale.
1.La fisica della ritenzione dei contaminanti e le geometrie critiche
La conformità tecnica di un componente funzionalmente rilevante non dipende esclusivamente dall’assenza di particelle, ma dalla gestione precisa della loro natura e delle loro dimensioni. La realtà meccanica evidenzia come le geometrie complesse — quali fori ciechi e filettature interne — agiscano come trappole naturali per i contaminanti.
Dal punto di vista della fluidodinamica, l’efficacia del lavaggio industriale è spesso compromessa dall’effetto ombra (SHADOWING EFFECT), dove il mezzo di decontaminazione riesce a raggiungere le superfici interne critiche con sufficiente energia cinetica.
In tale contesto, il raggiungimento dei target previsti dalla VDA19 e dalla ISO 16232 ha come imperativo la rigorosa applicazione della fase preliminare di Cleanliness Engineering.
Tale fase richiede la disponibilità di dati iniziali relativi:
- alla morfologia fisica del componente: geometrie, peso, materiale…
- al risultato che il cliente vuole raggiungere in termini di pulizia
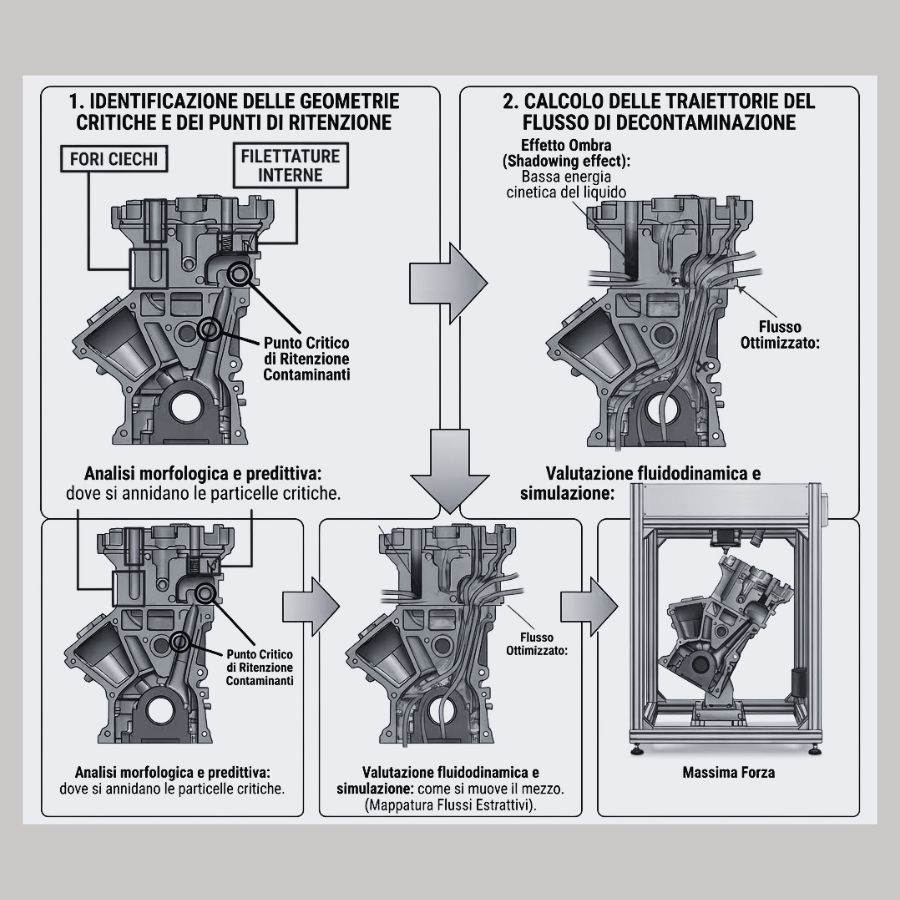
L’analisi predittiva sui modelli CAD deve essere integrata con la mappatura dei flussi di estrazione e lo studio del posizionamento spaziale del componente.
Cosa significa?
I dati del disegno tecnico consentono di identificare dove sono i vicoli ciechi (fori) e dove il contaminante potrà essere più critico da rimuovere; mentre la mappatura dei flussi di estrazione serve a calcolare la traiettoria del flusso di decontaminazione.
Quindi una volta compreso dove si annida il contaminante, è necessario valutare come far muovere il liquido per la decontaminazione: queste due passaggi aprono allo studio del posizionamento spaziale, che consente di calcolare l’esatta inclinazione che il componente deve avere affinché ogni getto del mezzo di decontaminazione e ogni onda sonora (ultrasuoni) colpisca il bersaglio con la massima forza.
Solo attraverso questa rigorosa strutturazione dei dati è possibile garantire che i vettori energetici — siano essi getti idrodinamici ad alta pressione o campi di cavitazione ultrasonica — interagiscano con la corretta densità di potenza su ogni singola superficie critica, rendendo il risultato della decontaminazione un output certo e ripetibile.
2.Degradazione analitica: la logistica della ri-contaminazione
Un fattore critico nella purezza tecnica è il tasso di ri-contaminazione ambientale. I dati derivanti dagli studi sulla sedimentazione del particolato in ambienti industriali indicano che un componente decontaminato, se esposto ad un’atmosfera non controllata, può vedere alterato il proprio codice CCC (Component Cleanliness Code) nel giro di pochi secondi.
Il decadimento della pulizia avviene per tre fattori principali:
- migrazione particelle: le particelle residue all’interno del componente (es. nei canali ciechi di un basamento motore) si spostano a causa di vibrazioni.
- contaminazione ambientale: polveri sospese, aerosol e particelle generate dal movimento umano nell’officina si depositano sul pezzo appena lavato
- packaging e logistica: lo sfregamento del componente contro imballaggi standard genera nuove particelle per abrasione, annullando l’effetto del lavaggio precedente.
Se la pulizia è soggetta a “rapido decadimento”, la consulenza deve porre attenzione e cura alla fase di conservazione.
- logistica “Clean“: garantire che la “catena del pulito” non si interrompa, considerando il tempo che intercorre tra lavaggio e assemblaggio come un KPI critico
- punti di controllo: la VDA19 e la ISO 16232 devono essere applicate non solo post-lavaggio, ma anche post-trasporto per confermare il risultato raggiunto
In una filiera frammentata — dove un componente viene lavato in un sito, analizzato in un secondo e imballato in un terzo — la catena della pulizia (Cleanliness Chain) è soggetta a molteplici punti di cedimento. Ogni evento di manipolazione e ogni chilometro di trasporto in imballaggi non specializzati rappresenta una potenziale violazione della purezza.
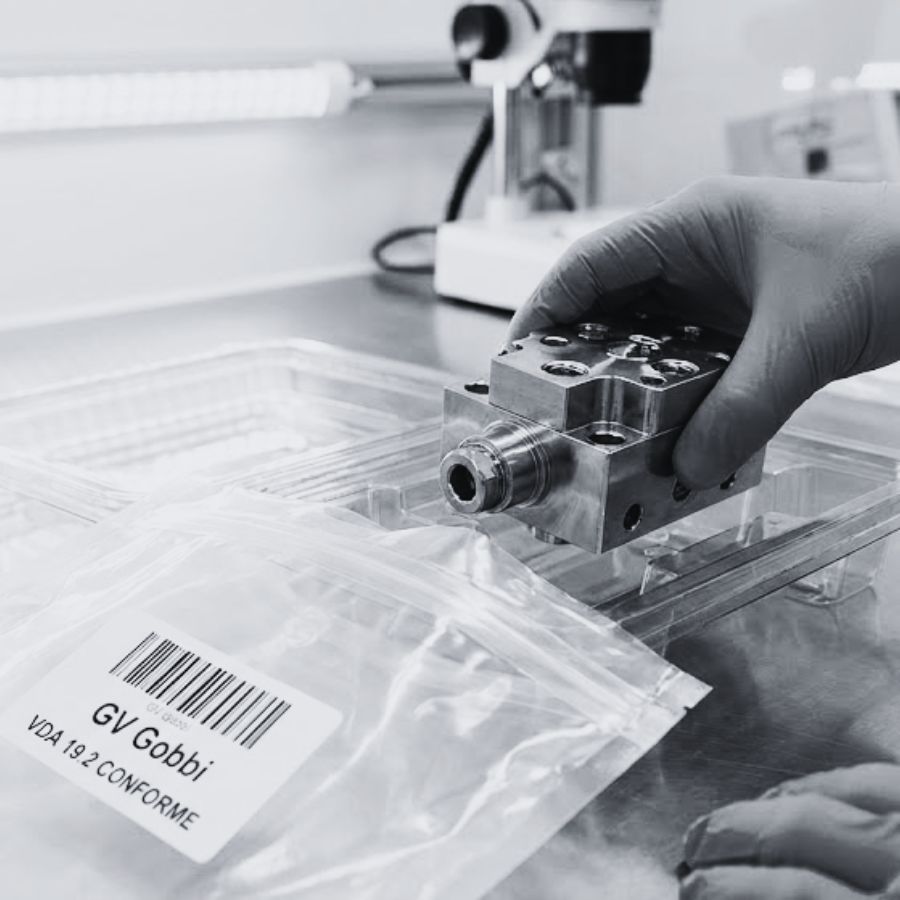
Lo standard VDA19.2 (Technical Cleanliness in Assembly) identifica specificamente l’ambiente e la logistica come vettori primari di contaminazione incrociata.
Pertanto, il mantenimento di un “Perimetro Blindato”, in cui il componente non esca mai da un ambiente controllato, non è una preferenza logistica, ma una necessità tecnica per eliminare le variabili ambientali esterne.
3.Il paradigma dell’integrazione sistematica
Per mitigare questi rischi, l’industria si sta muovendo verso un modello di controllo totale del processo.
Questo approccio integrato si basa su quattro pilastri interdipendenti, progettati per mettere in sicurezza il componente dalla fase di progettazione alla linea di produzione:
- Fase 1_Ingegneria e Fattibilità: analisi predittiva della compatibilità materica e della geometria per prevenire l’ossidazione e garantire la raggiungibilità dei contaminanti.
- Fase 2_Technical Cleaning: decontaminazione programmata mediante impianti specializzati per raggiungere i target di decontaminazione stabiliti preservando l’integrità superficiale del materiale.
- Fase 3_Lab Analysis: validazione scientifica tramite microscopia digitale e analisi particellare. Questo passaggio traduce la realtà fisica in un report di dati certificato e indiscutibile, conforme alla VDA19.
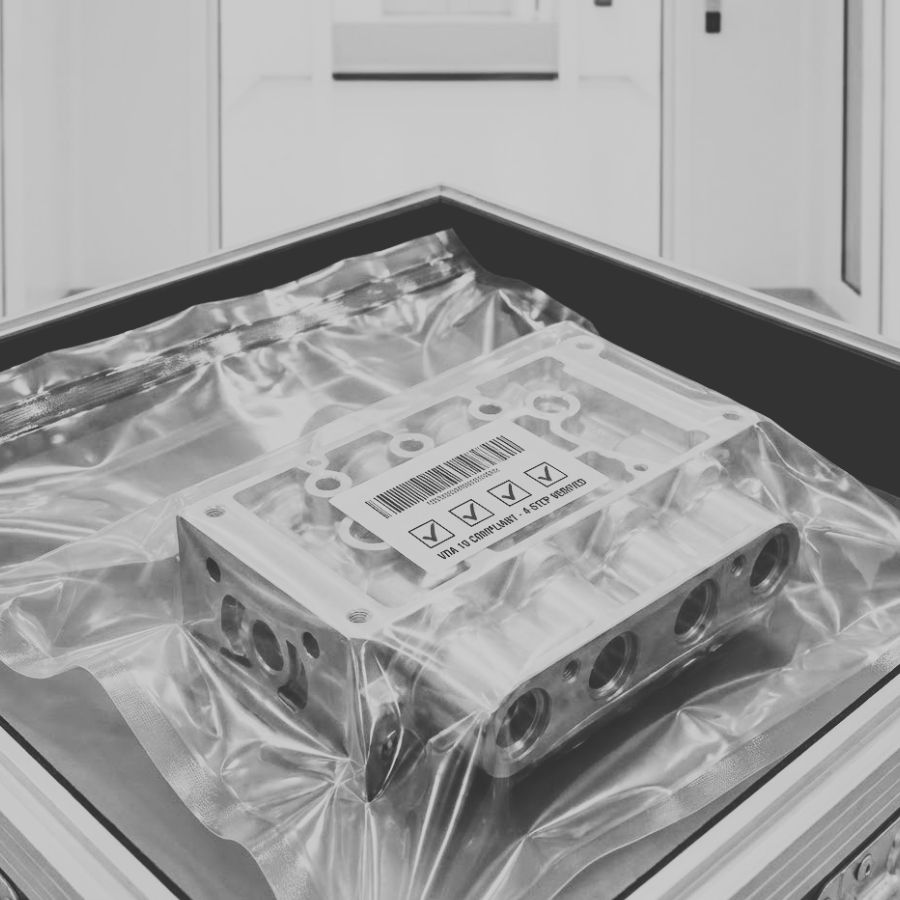
- Fase 4_Protection: sigillatura immediata in packaging tecnico. Questo funge da sigillo finale della catena, “congelando” il livello di purezza e garantendo che lo stato validato rimanga intatto fino all’assemblaggio.
4.Conclusione: gestione del rischio tramite un partner unico
La stabilità del dato particellare è ottenibile solo attraverso il controllo assoluto dell’intero ciclo. La subfornitura frammentata crea “zone d’ombra” non solo nei pezzi stessi, ma anche nella responsabilità del risultato finale.
Consolidando queste fasi all’interno di un unico perimetro tecnico, il rischio di contaminazione incrociata viene ridotto matematicamente. Per il moderno OEM (Original Equipment Manufacturer) questa integrazione è l’unico modo per trasformare un requisito normativo complesso in un risultato industriale coerente, misurabile e affidabile.
Riferimenti tecnici per approfondimenti:
- VDA Volume 19 Parte 1: ispezione della pulizia tecnica – Contaminazione da particolato di componenti automobilistici funzionalmente rilevanti.
- ISO 16232:2018: veicoli stradali — Pulizia dei componenti e dei sistemi.
- VDA Volume 19 Parte 2: pulizia tecnica nell’assemblaggio – Ambiente, logistica, personale e attrezzature di assemblaggio.
GV GOBBI: Engineering Technical Cleaning, Lab Analysis & Protection GV PROCESS: the perfect solution for The Cleanliness Chain – Ordinaria Eccellenza