Nel panorama industriale contemporaneo, con particolare riferimento ai settori Automotive, Ossigeno & Idrogeno il lavaggio tecnico dei componenti (Technical Cleanliness) non rappresenta più un requisito accessorio, ma un parametro funzionale critico.
In sistemi ad alta pressione e ad alta precisione la presenza di contaminanti, specialmente quelli di natura metallica e organica agisce come:
- catalizzatore di guasti prematuri
- usura accelerata
- malfunzionamenti significativi
Tradizionalmente, l’approccio industriale alla decontaminazione si è limitato ad un controllo di tipo statico.
Il laboratorio di analisi viene spesso relegato ad un ruolo puramente burocratico: verificare se un lotto di produzione rispetti o meno le soglie limite definite dal CCC (Component Cleanliness Code).
Questo modello di gestione, definito “Pass/Fail”, sebbene garantisca la conformità formale, risulta intrinsecamente inefficiente sotto il profilo sistemico in quanto ignora la natura dinamica della contaminazione, guardando esclusivamente al “sintomo”, ossia la particella contaminante rinvenuta nel filtro, senza indagare la “patologia”: la causa nel processo produttivo che ha provocato la generazione del contaminante.
Limiti dell’approccio validativo binario
L’adozione di una logica esclusivamente validativa comporta una perdita massiva di informazioni strategiche.
Quando un componente viene dichiarato “non conforme” in un sistema binario, l’azienda subisce un danno immediato sotto forma di scarto o re-work, senza acquisire gli strumenti per prevenire la reiterazione dell’errore.
L’inefficienza risiede nel considerare il report di laboratorio come un punto d’arrivo (certificazione/validazione) anziché come un punto di partenza (diagnosi).
In un contesto di supply chain complessa, questa lacuna informativa genera costi occulti non indifferenti: fermi linea, contestazioni post-vendita; infine una gestione reattiva – anziché proattiva – della qualità.
La metodologia diagnostica evoluta
Il superamento del modello tradizionale richiede la trasformazione del laboratorio in un centro di metrologia diagnostica.
Questo passaggio implica l’utilizzo di strumentazioni avanzate per l’analisi microscopica e la caratterizzazione dei residui, in pieno accordo con le normative ISO 16232 e VDA 19.
L’indagine diagnostica profonda si focalizza su tre pilastri metrologici:
- CARATTERIZZAZIONE MORFOLOGICA E DIMENSIONALE: non ci si limita a contare le particelle, ma si analizza la loro forma (es. fibre, particelle sferiche, scaglie).
Una particella lunga e sottile ha una pericolosità funzionale differente rispetto ad un granulo compatto di pari massa. - IDENTIFICAZIONE DELLA NATURA MATERICA: attraverso l’uso di filtri polarizzatori o sistemi SEM/EDX (Microscopia Elettronica a Scansione con Microanalisi X), è possibile distinguere tra contaminanti metallici, plastici o organici.
Identificare la natura del contaminante permette di risalire con precisione chirurgica alla fase del processo che lo ha generato; per esempio: bave di lavorazione meccanica, residui di guarnizioni, contaminazione ambientale. - MAPPATURA DELLE DERIVE DI PROCESSO
Il monitoraggio costante dei dati nel tempo permette di costruire un trend. Una variazione nella distribuzione granulometrica del contaminante, pur restando entro i limiti del CCC, può segnalare l’usura imminente di un utensile o il degrado di un fluido di lavaggio.
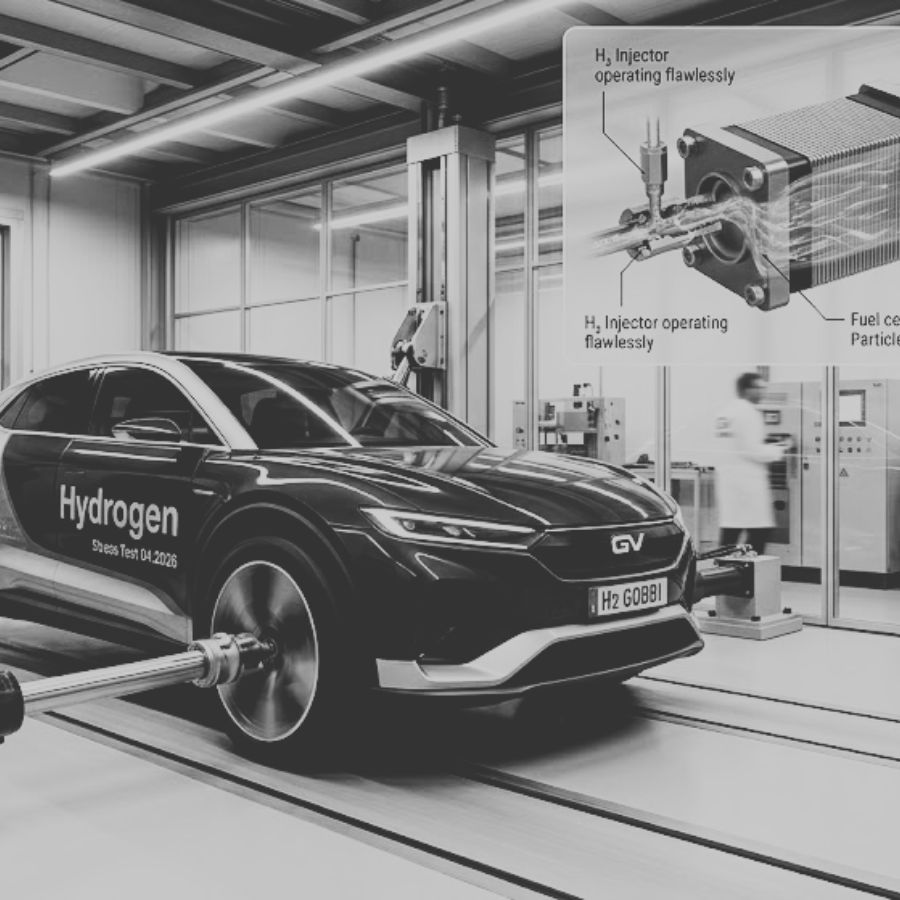 Il Modello “Closed-Loop” e l’ottimizzazione del TCO
Il valore scientifico dell’analisi diagnostica trova la sua massima espressione nell’integrazione del laboratorio all’interno di un processo a ciclo chiuso (Closed-Loop Process).
Secondo questa logica, il dato metrologico non si ferma al Report di Cleanliness, ma viene re-iniettato nel sistema decisionale per ottimizzare i processi di lavaggio ad ultrasuoni e di decontaminazione.
L’impatto di questo approccio si riflette direttamente sulla struttura dei costi aziendali.
La gestione del “Total Cost of Ownership” (TCO) ne beneficia attraverso:
- prevenzione dei guasti: riduzione drastica del rischio di malfunzionamenti sul campo
- efficienza dei processi di lavaggio: taratura dei cicli di decontaminazione basata su dati reali, evitando sovra-lavaggi inutili o sotto-lavaggi rischiosi
- stabilità della Supply Chain: fornitura di componenti con livelli di pulizia costanti e certificati, riducendo le potenziali frizioni o incomprensioni tra fornitori e OEM.