1. I criteri per definire la strategia di protezione ad hoc per ogni componente
L’efficienza dei sistemi di produzione viene vanificata se non protetta fino al punto di utilizzo finale.
Esiste una faglia concettuale ed economica tra la Qualità di Processo: l’output ottimale misurato all’uscita degli impianti di lavaggio e la Qualità Consegnata: lo stato reale del componente nel momento in cui entra nella linea di assemblaggio del cliente.
Il fattore determinante che governa questo differenziale quantitativo e qualitativo è la Logistica.
Risulterebbe intrinsecamente incoerente implementare cicli di lavaggio di precisione conformi a standard internazionali rigorosi come la VDA 19 o l’ISO 16232, per poi affidare la movimentazione dei componenti a sistemi di imballaggio non ingegnerizzati.
Questo per ribadire che il packaging non rappresenta un mero costo di contenimento, ma l’estensione del processo di pulizia, quindi va studiata precisamente la strategia di protezione del componente attraverso tre pilastri fondamentali.
 1. la meccanica dell’imballo: si intende il posizionamento, il distanziamento e la cinematica dei carichi durante le fasi di transito e movimentazione intra-logistica.
I particolari metallici sono sottoposti a sollecitazioni meccaniche continue, come avviene nel caso delle vibrazioni. Ne deriva che per componenti con: superfici rettificate, accoppiamenti geometrici millesimali o filettature delicate, la gestione alla rinfusa è la causa primaria di scarti strutturali.
Diventa fondamentale analizzare l’orientamento spaziale e i vincoli cinematici dei pezzi ponendo quesiti predittivi quali:
- i componenti possono entrare in contatto reciproco?
- i componenti richiedono un orientamento angolare o assiale specifico?
La risposta può prevedere accorgimenti tecnici differenti, che possono andare dallo sviluppo di termoformati sagomati su disegno tecnico: immobilizzano il pezzo annullando i gradi di libertà spaziali su rotazione e traslazione; ad alveolari e separatori ad alta densità, che garantiscono il distanziamento fisico sistemico.
L’obiettivo di questa progettazione è l’azzeramento delle ammaccature e la prevenzione del fenomeno del fretting corrosion (corrosione da sfregamento ciclico), che si genera quando due superfici pulite e sottoposte a vibrazione scorrono impercettibilmente l’una sull’altra, alterando permanentemente la rugosità superficiale.
2. la chimica dell’imballo: intesa come la reattività delle superfici e il controllo della contaminazione. Una superficie metallica che ha subito un trattamento di lavaggio di precisione presenta un’elevata energia superficiale, condizione che la rende chimicamente reattiva ed esposta a interazioni degradative con l’ambiente e con i materiali di contatto.
A questo punto l’analisi chimica dell’imballo deve focalizzarsi su due direttrici di rischio:
- la corrosione elettrochimica: per i metalli ferrosi e le leghe soggette a ossidazione rapida, l’uso di barriere passive è insufficiente; ma risulta necessario integrare nell’imballaggio tecnologie VCI (Volatile Corrosion Inhibitors). Queste sostanze sublimano all’interno del volume chiuso dell’imballo, saturando l’atmosfera e depositando un film monomolecolare protettivo invisibile sulla superficie del metallo. Questo strato inibisce i processi anodici e catodici dell’ossidazione, senza la necessità di applicare oli protettivi
- la contaminazione particellare da contatto: il cartone ondulato standard rilascia per abrasione macro e micro-fibre cellulosiche. Nei contesti con requisiti di pulizia millesimali (es. automotive, idraulica, aerospace, oil & gas…), il cartone è un materiale non conforme. La specifica tecnica impone l’adozione di contenitori in plastica lavabili (standard KLT) o materiali polimerici a bassissimo rilascio di particelle.
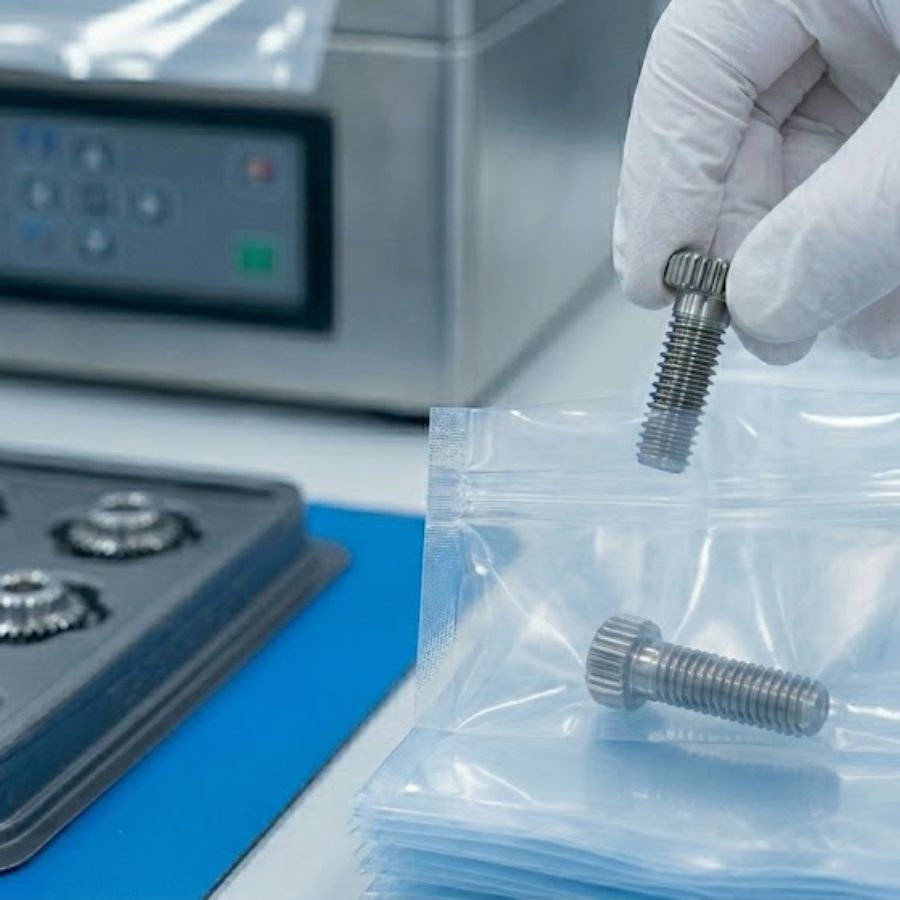
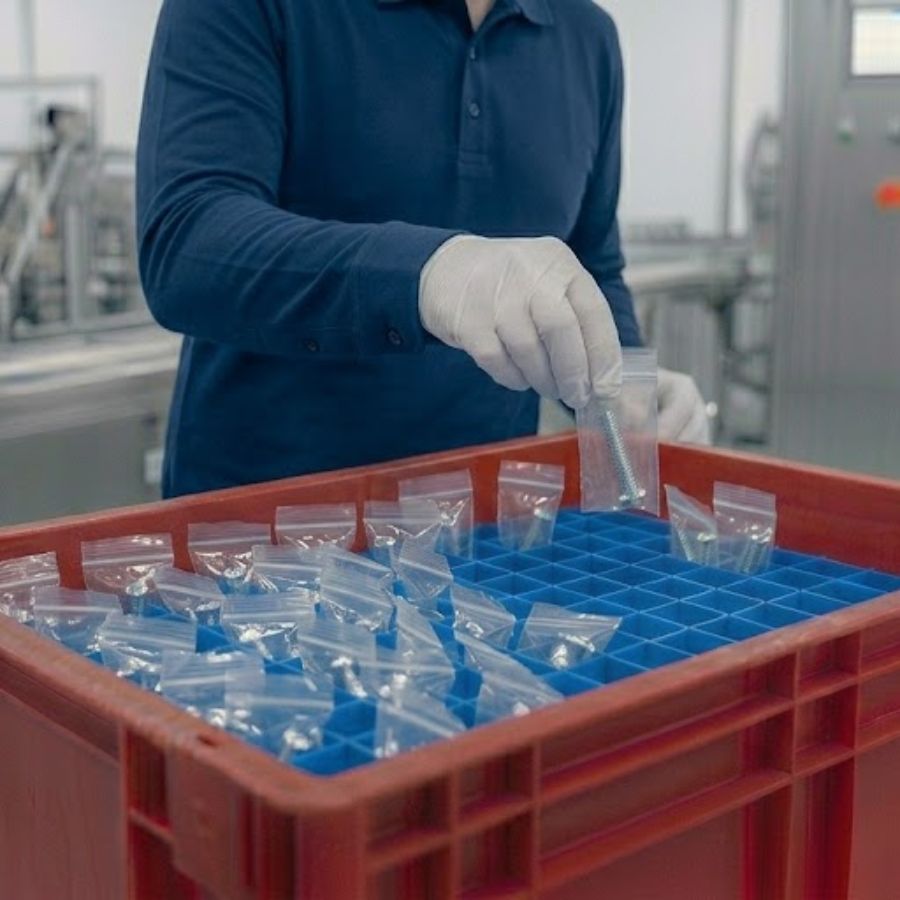
3. la barriera fisica: le tecnologie di insacchettamento devono svolgersi in ambiente controllato nel momento esatto in cui un componente conclude la fase di asciugatura sottovuoto all’interno dell’impianto di lavaggio. L’aria circostante non trattata non può essere considerata un elemento neutro, ma un vettore di contaminazione: polveri sospese, umidità relativa, aerosol industriali.
Questo terzo parametro valuta la necessità di una segregazione immediata tramite insacchettamento, sia esso singolo o per lotti logistici definiti: operazione che agisce come un dispositivo di blocco temporale, creando un micro-ambiente ermetico che isola il pezzo da polvere e agenti atmosferici.
Lo stato di pulizia microscopica viene letteralmente congelato e preservato intatto lungo l’intera supply chain, fino all’istante esatto in cui il sacchetto viene aperto direttamente sulla linea di assemblaggio finale del cliente.
 2. Conclusione e metriche di processo
Il concetto cardine del GV PROCESS, che distingue GV GOBBI, ridefinisce i confini della fabbrica: il ciclo non si esaurisce quando il pezzo viene estratto dalla macchina di lavaggio, ma si compie esclusivamente quando il componente entra integro, conforme e pronto all’uso nel flusso produttivo del committente.
Un componente pulito posizionato in un imballo errato è un componente non conforme e che genera extra-costi di rilavorazione, scarti e contestazioni finanziarie.