L’affidabilità di un componente critico all’interno dei moderni sistemi industriali e in particolar modo in settori quali: automotive, aerospace, aeronautica, movimento terra… non si misura soltanto attraverso le tolleranze dimensionali o le caratteristiche metallurgiche: il vero driver prestazionale è la pulizia tecnica microscopica o cleanliness.
Cosa succede quando un lotto di produzione esce dalla camera di lavaggio?
Limitarsi ad un riscontro visivo non è sufficiente e rappresenta un rischio non sostenibile per l’azienda e per la supply chain in cui si inserisce.
All’interno del nostro flusso operativo, denominato GV PROCESS, la fase successiva al lavaggio tecnico non è la spedizione, ma la validazione scientifica del grado di pulizia raggiunto dal componente.
1. Il Laboratorio d’Analisi come Hub di Validazione del Processo
Nel sito produttivo di Lumezzane, disponiamo di un laboratorio interno, che opera come hub di controllo tecnico e normativo.
Il componente, sottoposto a validazione, viene campionato e verificato da protocolli di test rigorosi, strutturati in stretta conformità con gli standard internazionali VDA 19 – ISO 16232.
Il laboratorio agisce su due direttrici:
- internamente come braccio operativo della FMEA (Failure Mode and Effects Analysis): metodologia preventiva per identificare, analizzare e mitigare i potenziali errori in un sistema. Siamo in grado di monitorare i trend di contaminazione e di intervenire in modo predittivo sulla saturazione dei filtri e sulla degradazione dei fluidi di lavaggio, trasformando il controllo da reattivo a proattivo.
- esternamente offriamo ai nostri clienti la disponibilità immediata del report di cleanliness, fornendo il passaporto tecnico del lotto (CCC: Component Cleanliness Code)
2. Il Processo di Validazione Analitica: le Tre Marco Fasi Metodologiche
L’ottenimento di un dato analitico oggettivo e ripetibile all’interno del laboratorio di GV GOBBI si articola attraverso una sequenza rigorosa di tre fasi operative, codificate secondo i severi standard VDA 19.1 o ISO 16232:
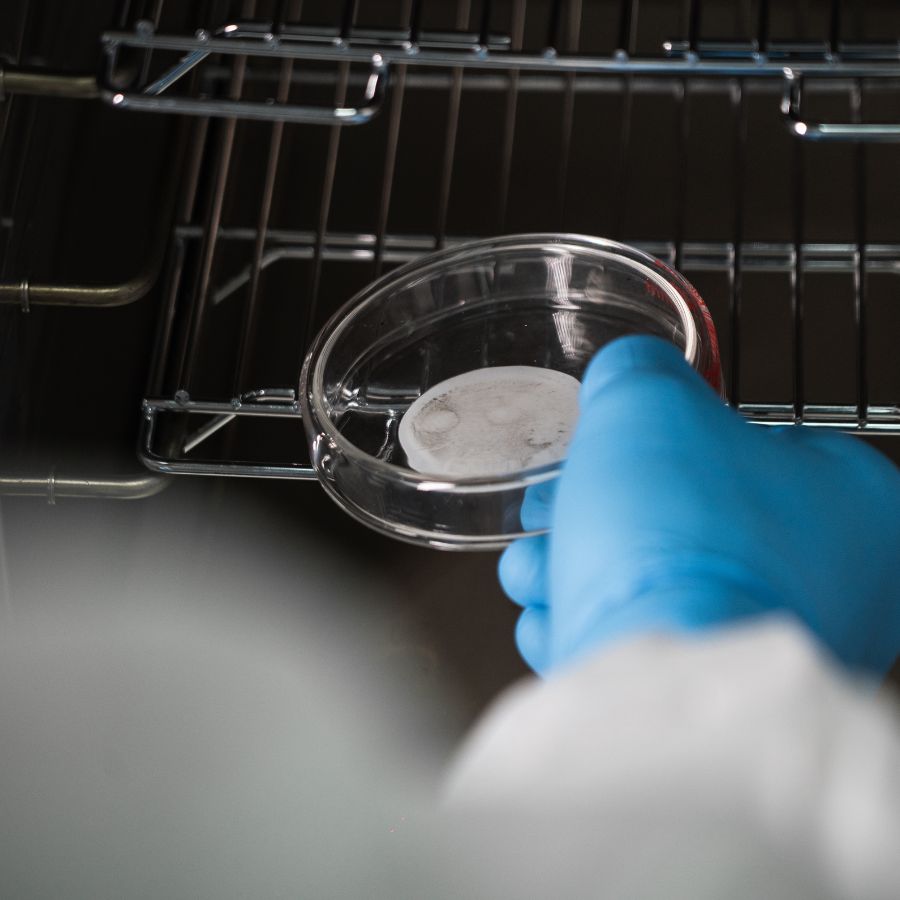
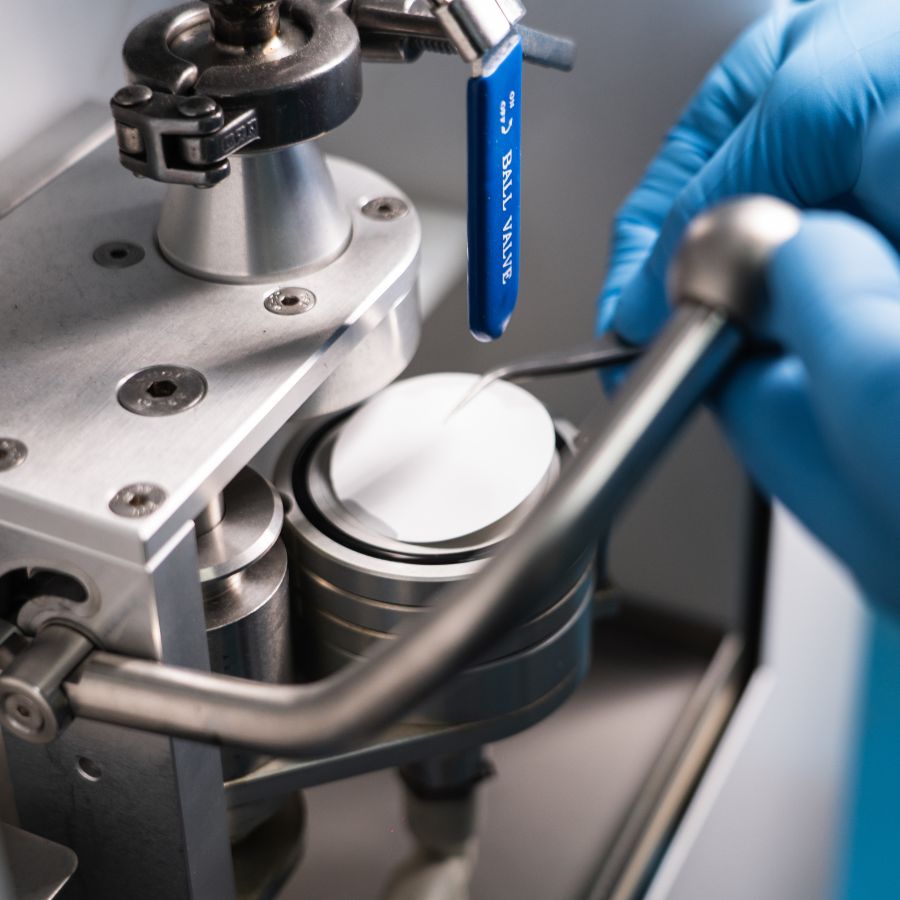
- estrazione del contaminante: il componente all’interno della camera bianca del laboratorio viene sottoposto ad un lavaggio a spruzzo ad alta pressione controllata e misurata. Questo passaggio permette il distacco sistematico del particolato residuo dalla superficie del pezzo; in seguito il particolato viene convogliato, attraverso un sistema di filtrazione a vuoto, su membrane a ritenzione calibrata (tipicamente in polietilenetereftalato – pet, con porosità definita a seconda dei limiti di specifica).
- analisi microscopica quantitativa e qualitativa: la membrana di filtrazione, previa essiccazione in ambiente protetto per eliminare l’umidità residua, viene analizzata mediante sistemi di microscopia ottica dotati di software di analisi d’immagine dedicato. Il sistema esegue la scansione completa della superficie filtrante per determinare la mappa dimensionale delle particelle (classificate in classi di dimensione da A ad I) e la loro natura chimico-fisica.
Il sistema differenzia: contaminanti metallici riflettenti, particelle non metalliche (polimeri, abrasivi) e fibre. - certificazione, tracciabilità e decodifica del codice ccc: l’output del software di analisi confluisce nel cleanliness report ufficiale. Il documento valida la conformità del lotto attraverso la formulazione del codice ccc (Component Cleanliness Code). Questo indice esprime in forma contratta e standardizzata il numero massimo di particelle ammesse per unità di superficie o per volume di estrazione, associato alla dimensione massima della particella riscontrata.
Il report costituisce il passaporto tecnico vincolante per la delibera qualitativa verso l’OEM (Original Equipment Manufacturer).
3. L’Abbattimento del Rischio Industriale Tramite il Controllo della Cleanliness Chain
La decisione strategica di GV GOBBI di integrare l’infrastruttura di laboratorio direttamente all’interno della linea di produzione risponde a una precisa metrica di abbattimento del lead time di controllo.
Affidare la validazione analitica a laboratori di prova esterni genera due penalizzazioni operative critiche nella supply chain:
- interruzione della cleanliness chain: la movimentazione e il trasporto di particolari decontaminati al di fuori dell’area di produzione introducono variabili ambientali incontrollabili. L’attrito meccanico tra i pezzi all’interno del packaging di trasporto o l’esposizione a micro-atmosfere non controllate generano fenomeni di cross-contamination, invalidando l’accuratezza del report finale.
- estensione del lead time logistico: i tempi tecnici di spedizione, attesa e delibera da parte di strutture terze rallentano il rilascio dei lotti
In GV GOBBI, l’intero flusso qualitativo: lavaggio, analisi e packaging tecnico del lotto avviene all’interno del medesimo perimetro controllato.
Questo isolamento operativo azzera le variabili di disturbo ambientali, garantendo l’integrità del dato e una stabilità di processo costante.