Nel panorama manifatturiero contemporaneo, in particolare nei settori automotive, movimento terra, aerospace e fluidica di precisione, il controllo della contaminazione particellare non è più un requisito accessorio, ma un parametro funzionale critico.
Ugualmente accade frequentemente che lotti di componenti, perfettamente lavorati a CNC e accuratamente sottoposti al lavaggio in impianti dedicati, vengano scartati dal cliente finale in fase di assemblaggio per “non conformità”. Il problema raramente risiede nella qualità del lavaggio, ma nella rottura di quella che tecnicamente viene definita Cleanliness Chain (la Catena del Pulito).
La fallacia del lavaggio come evento isolato
Le aziende tendono storicamente a focalizzarsi esclusivamente sull’output primario della decontaminazione, trattando il lavaggio come un evento isolato all’interno del flusso produttivo. Questo approccio è sistematicamente limitato: ottenere un eccellente valore di pulizia residua è del tutto irrilevante se questo risultato non viene mantenuto intatto fino al momento critico dell’assemblaggio. La pulizia tecnica non come un’azione isolata, ma deve essere intesa come un processo continuo, da blindare rigorosamente contro le derive ambientali.
L’evoluzione normativa: VDA 19 e ISO 16232
Le direttive internazionali di riferimento per la Technical Cleanliness, specificamente la VDA 19.1 / 19.2 e la ISO 16232, hanno introdotto nuovi paradigmi di qualità metrologica. Questi standard evidenziano come il raggiungimento del Component Cleanliness Code (CCC) è solo il primo step. Le normative impongono di gestire e monitorare l’ambiente, la logistica, il personale e le attrezzature (VDA 19.2) per prevenire la ri-contaminazione del pezzo.
 Le insidie della Cross-Contamination e dell’Handling errato
L’esposizione di componenti appena decontaminati in aree di stoccaggio temporanee non classificate è una delle principali cause di scarto. Il pulviscolo atmosferico, i vapori oleosi di altri macchinari o l’utilizzo di attrezzature di movimentazione inadeguate generano Cross-Contamination. A questo spesso si aggiunge un handling scorretto: guanti non idonei o manipolazioni frettolose da parte degli operatori possono rilasciare particelle (shedding) che vanificano l’intero investimento fatto nel ciclo di lavaggio.
Il limite del packaging non tecnico
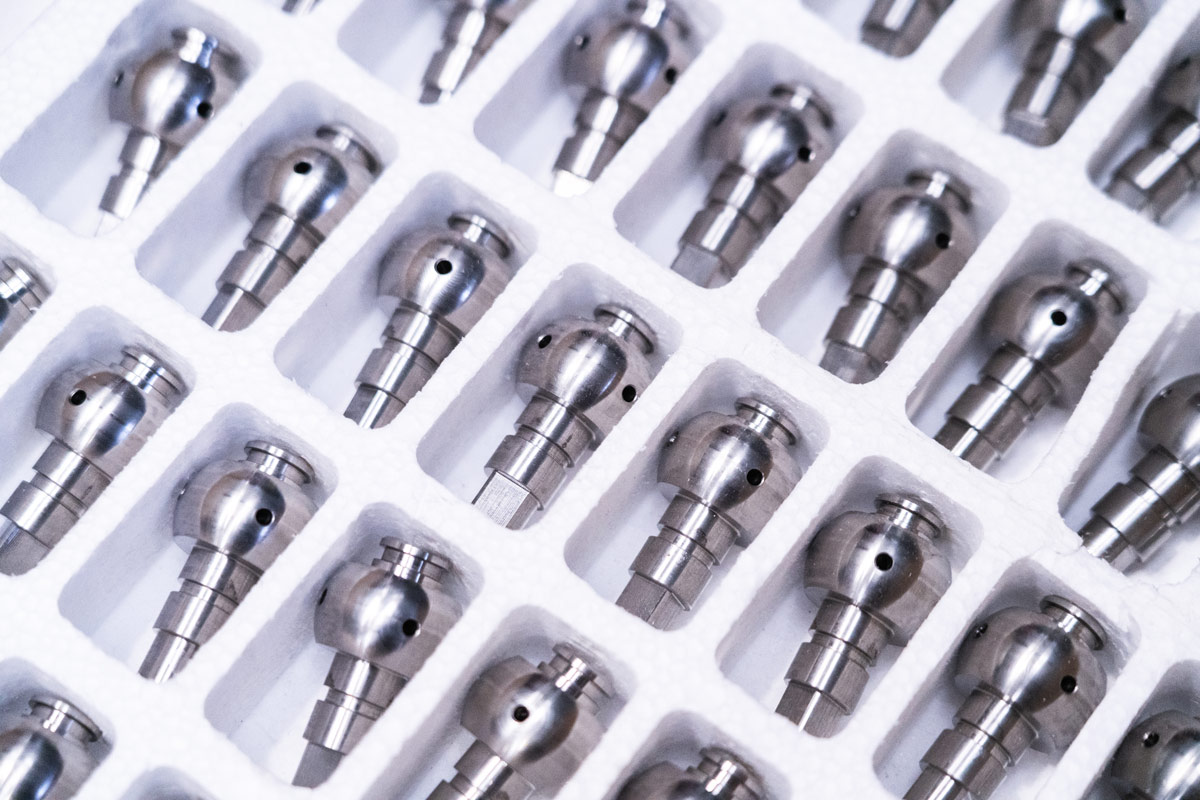
Un’altra criticità frequentemente sottovalutata è l’imballaggio. L’inserimento di componenti puliti in imballi standard, come cartone grezzo o plastiche non trattate, si rivela un errore critico. Questi materiali rilasciano essi stessi fibre e particolato microscopico direttamente sulla superficie attiva del componente.
Un packaging che non sia specificamente ingegnerizzato non protegge il valore aggiunto, ma lo distrugge prima che il pezzo raggiunga le linee del cliente.
Frammentazione della supply chain e aumento del COPQ (Cost of Poor Quality)
Splittare le attività sul componente, affidando il lavaggio ad un fornitore, le analisi ad un laboratorio esterno e l’imballo ad un’entità logistica terza moltiplica i nodi di scambio. In una supply chain frammentata, il rischio di rottura della Cleanliness Chain cresce in modo esponenziale.
Questa dispersione di responsabilità genera costi occulti non indifferenti, traducendosi in un innalzamento vertiginoso del Cost of Poor Quality (COPQ) dovuto a resi, rilavorazioni e, nel peggiore dei casi, fermi linea imputati dal cliente finale.
Il cambio di paradigma: l’Ingegneria delle superfici integrata
Per superare queste inefficienze strutturali, il mercato richiede il superamento del concetto di “fornitore di lavaggio” a favore di un approccio preventivo e integrato.
Le best practice di settore indicano che la gestione della contaminazione deve essere affrontata come un processo di Ingegneria delle Superfici end-to-end, strutturato su quattro fasi inscindibili e gestite sotto un unico ecosistema di controllo.
Fase 1 e 2: Engineering e Technical Cleaning
Il processo ottimale inizia sempre con un’analisi ingegneristica del capitolato, studiando le tolleranze, le geometrie (come i fori ciechi) e la reattività dei materiali per progettare un ciclo su misura.
Successivamente, si passa al Technical Cleaning vero e proprio: una decontaminazione attiva condotta in impianti chiusi all’interno di ambienti a contaminazione controllata (Cleanroom), che garantisca la rimozione dei contaminanti target senza alterare le specifiche del componente.
Fase 3: Lab Analysis e validazione metrologica
L’output della decontaminazione non può essere lasciato a valutazioni visive o empiriche. È essenziale l’integrazione di una fase di validazione scientifica attraverso laboratori attrezzati per condurre estrazioni e analisi gravimetriche/microscopiche in stretta conformità con le norme VDA 19 e ISO 16232. Questo garantisce la generazione di certificati che attestano in modo oggettivo e inoppugnabile il codice di pulizia raggiunto.
Fase 4: Protection, blindare il risultato
L’ultima fase è quella che chiude definitivamente la Cleanliness Chain.
Il confezionamento deve avvenire tramite un packaging tecnico (film barriera, buste antistatiche a basso rilascio particellare, VCI…) studiato per preservare la superficie del componente e il suo stato di decontaminazione. Solo blindando il risultato in questa fase è possibile garantire che l’eccellenza qualitativa ottenuta negli impianti di lavaggio arrivi intatta e pronta all’uso fino al cliente finale.